


ZKLシリーズアルミニウム合金アニーリング炉
Cat:工業用炉
ZKLシリーズアルミニウム合金アニーリング炉は、アルミニウム合金材料の熱処理のために設計された高度な機器です。アルミニウム、アルミニウム板、アルミホイルの...
詳細を参照してください


ねじのかじりは、工業用締結における最もコストが高く、混乱を招く失敗の 1 つです。ナットを小ネジにしっかりと固定することができるため、ジョイントが分離する前に締結具が切断されます。この状態を回避する鍵は、単一の魔法のコーティングではありません。これは、ねじ山の正しい嵌め合いと、ナットと小ねじの間の意図的な硬さの組み合わせの組み合わせです。これら2つの要素を同時に制御すると、かじりを事前に防止できます。
ねじかじりは、冷間圧接またはかじり焼付きとも呼ばれ、2 つのねじ付き金属表面が高圧下で相互にスライドするときに発生します。局所的なマイクロウェルドが高い箇所に形成され、その後引き裂かれ、粗く引き裂かれた材料が残ります。各サイクルで新たに露出した表面が作成され、再び溶接され、プロセスは急速に加速します。
304 や 316 などのオーステナイト系ステンレス鋼は、酸化膜が薄く、加工硬化挙動により硬い摩耗粒子が生成されるため、特にかじりやすくなります。ただし、アルミニウム、チタン、さらにはコーティングされた炭素鋼でも、激しい接触圧力がかかると摩耗する可能性があります。
次のような場合にかじりが発生する可能性が高くなります。
ねじのはめあいは、相手ねじ間のクリアランスまたは干渉の量を定義します。インチ シリーズのファスナーでは、クラス 1A/1B、2A/2B、および 3A/3B が気密性の向上を表します。メートル法ファスナーでは、6g/6H や 6e/6H などの一般的な公差ペアにより、係合を同様に制御できます。
フィット感は、係合したスレッド全体に負荷がどのように分散されるかを制御するため、重要です。正しくフィットすると、クランプ荷重が長いらせん全体に分散され、局所的な圧力が軽減されます。フィット感が緩すぎると、最初の数本のネジ山に負荷が集中する可能性があります。締め付けが強すぎると摩擦が増大し、汚染物が閉じ込められる可能性があり、どちらの状態もかじりのリスクを高めます。
| フィットクラス | 説明 | 一般的な使用方法 |
|---|---|---|
| 1A / 1B | ゆるいすきまばめ | メッキまたはわずかに損傷したネジ山を使用した迅速な組み立て |
| 2A / 2B | ノーマルフィット | 一般的な小ねじとナットの組立品 |
| 3A / 3B | タイトフィット | トルクと潤滑を制御した精密ジョイント |
設計時には、外径のみに依存するのではなく、有効ピッチ径を確認してください。ここで実際にクリアランスと干渉が発生し、かじり防止の勝敗が決まります。
硬度の一致は誤解されることがよくあります。一致とは、ナットと小ねじを同一にすることを意味するものではありません。同一のオーステナイト系ステンレス鋼の硬度が同じであると、両方の表面が同じように変形、加工硬化、裂けるため、かじりのリスクが増加します。より信頼性の高いアプローチは、硬度差を制御することです。
一方の表面を他方の表面よりも意図的に硬くすることができるため、相対的な動きはマイクロウェルディングではなくバニシングによって調整されます。ステンレス鋼のアセンブリでは、小ねじのより硬いおねじとナットの焼きなましまたは柔らかいめねじを組み合わせることで、かじりを防ぐことができます。ただし、差動は制御する必要があります。極端な差があると、滑らかな噛み合いではなく、研磨的な切断が発生する可能性があります。
正しい硬度のマッチングとは、硬度が等しいということではありません。これは、2 つのねじ面が溶着するのを防ぐ意図的な関係に関するものです。
ナットの材質の状態、ねじの長さ、および硬さの分布によって負荷が小ねじにどのように分散されるかが決まるため、適切なナットの選択もこの決定の一部となります。
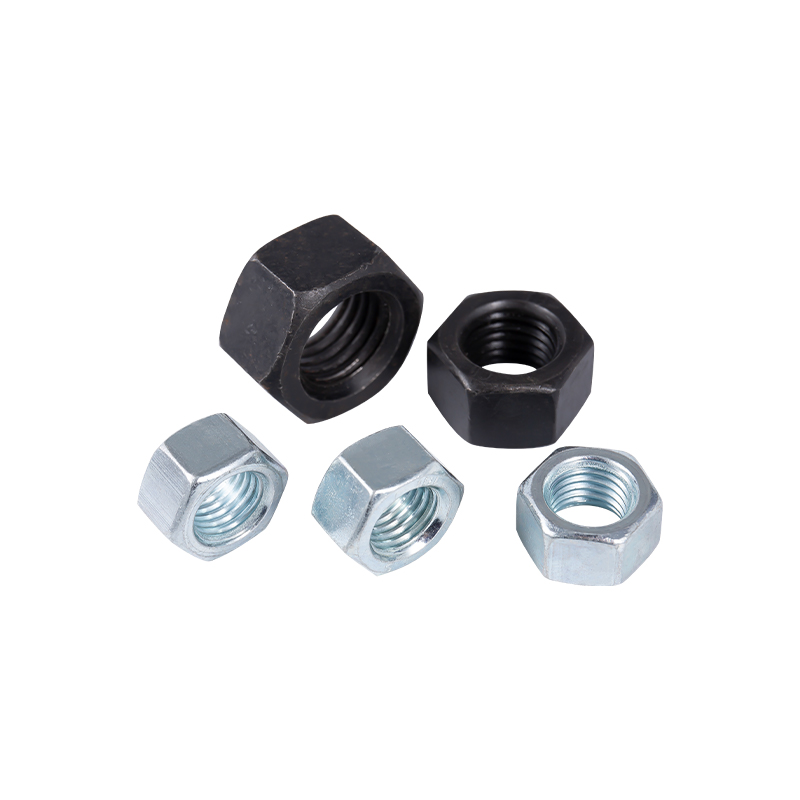 耐振動締結用フランジとロックナット この選択には、通常、フランジ付き、およびセルフロック ナット タイプが含まれます。フランジの設計により接触面積と安定性が向上し、緩み防止バージョンは振動や温度変化によるネジの緩みを防ぎます。 製品を見る→
素材の組み合わせによってかじりを防ぐこともできます。小ねじがステンレス鋼の場合、シリコン青銅やコーティング炭素鋼のナットを使用すると密着力が低下します。しかし、多くの工業製品では、材料の選択は腐食要件によって決まるため、表面仕上げとコーティングが実際的な防御策となります。
表面粗さと清浄度は重要です。滑らかな糸は摩擦が低くなりますが、表面が滑らかすぎると接着が促進される可能性があります。ネジ付きアセンブリ内に化合物、砂、金属粒子、湿気を描画しないでください。これらの汚染物質は局所的な圧力点を生成し、微細溶接を促進します。
| ナット材質 | ネジの材質 | かじり傾向 | 実践的なアプローチ |
|---|---|---|---|
| ステンレス鋼 | ステンレス鋼 | 高 | 潤滑剤を使用し、硬度差を制御する |
| 炭素鋼 | ステンレス鋼 | 中等度 | 亜鉛またはニッケルメッキにより密着性が低下します |
| シリコンブロンズ | ステンレス鋼 | 低い | 分解や海上サービスに最適 |
熱処理は、ナットと小ねじの両方の硬度を制御する最も直接的な方法です。高強度炭素鋼のファスナーは、指定された硬度範囲を満たすように焼き入れおよび焼き戻しされています。ステンレス鋼製の小ねじは、冷間加工または溶体化処理して、かじり防止性能に必要な硬度関係を作り出すことができます。
硬度のマッチングには精度が必要なため、熱処理プロセスは生産工程全体で一貫している必要があります。制御された雰囲気と温度の均一性を備えた最新の炉を使用すると、メーカーは、十分な硬度が見られるまでファスナーを単に加熱するのではなく、狭い硬度範囲に達することができます。これらのプロセスの決定が完成した金属部品にどのような影響を与えるかを理解するには、このガイドを参照してください。 工業用熱処理の最適化 .
ソケット キャップ ヘッドの内部六角小ねじは、その駆動幾何学的形状により制御されたトルクの適用と良好な着座動作が可能になるため、精密アセンブリでよく選択されます。
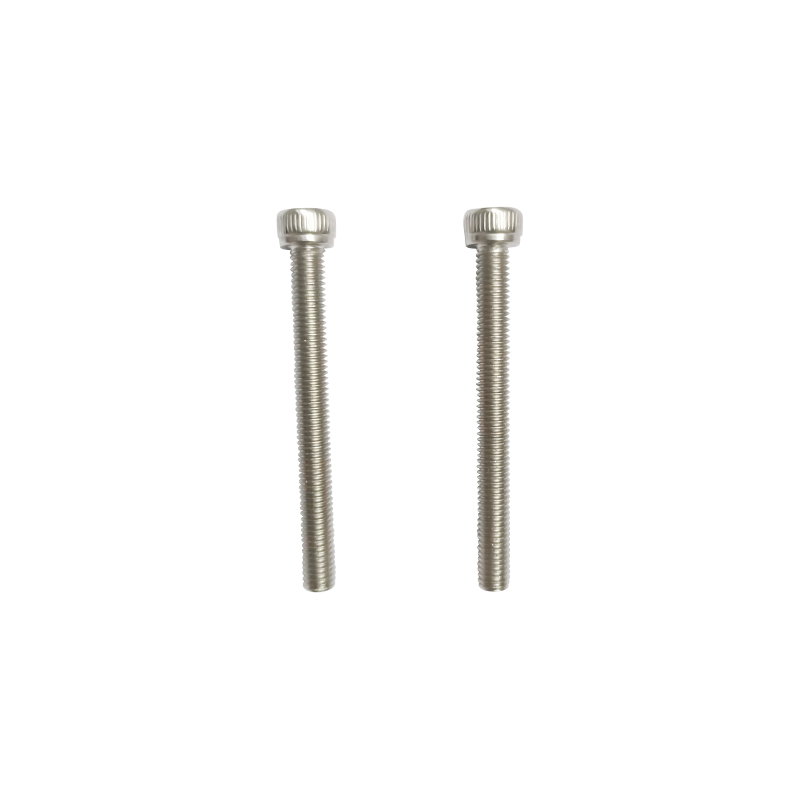 M4-0.7×8 SUS304 ソケットキャップ小ねじ 内部に六角ドライブを備えたこの精密ステンレス鋼ネジにより、限られたスペースで制御されたトルクを適用できます。その明るい仕上げと全ねじデザインは、着座動作と耐食性が重要な精密アセンブリに適しています。 製品を見る→
適合性や硬度が適切であっても、実際にかじりが発生するかどうかは組み立て方法によって決まります。突然の焼き付きの最も一般的な原因は、設計ミスではありません。それは、あまりにも多くの摩擦があまりにも早く発生する組み立てプロセスです。
組み立て速度は既知のトリガーです。高速回転すると局所的な熱が発生し、固着がより激しくなります。速度を下げると、接触点に溶接するエネルギーが減り、潤滑剤がねじ山ゾーンに留まる時間が長くなります。
ねじ規格と適合クラスから始めます。有効径は適切なねじゲージで確認してください。次に、材料と硬度の要件を定義します。最後に、使用環境に応じた表面処理や潤滑剤を追加してください。
ジョイントがステンレス鋼で、後で分解する必要がある場合は、ニッケルベースの焼き付き防止剤を使用し、ステンレス鋼に電気腐食を引き起こす可能性がある銅ベースの化合物を避けてください。振動する機器の場合は、フランジ ナットまたはロック ナットを検討してください。これらは荷重の経路を変更し、フレッチングの原因となる微小な動きを軽減するためです。あ より広範なファスナー選択ガイド は、これらの選択とコストと可用性のバランスを取るのに役立ちます。
いいえ、ねじを正しく取り付けると、局所的な接触圧力が軽減され、荷重の分散が改善されますが、硬度の制御、表面処理、および潤滑の必要性がなくなるわけではありません。かじりを防止するには、設計と組立管理の組み合わせが必要です。
ほとんどの耐かじり設計では、制御された硬度差が使用されます。より硬いおねじとより柔らかいめねじが一般的ですが、材料、表面コーティング、および潤滑剤を慎重に選択すれば、その逆も機能します。重要なのは、同じ合金ファミリーの同一の柔らかい表面を避けることです。
いいえ、かじりはアルミニウム、チタン、その他の延性金属でも発生します。ステンレス鋼は、広く使用され、加工硬化特性があり、酸化膜が薄いため、最も一般的な工業例です。
ステンレス鋼アセンブリには、ニッケルベースの焼き付き防止剤が推奨されることがよくあります。銅はステンレス鋼のねじ継手の電解腐食を促進する可能性があるため、銅ベースの化合物は避けてください。
糸のかじり防止はメンテナンスではなく設計から始まります。慎重に選択されたねじのフィットにより荷重が分散され、制御された硬度関係により冷間圧接が防止され、規律ある組み立てにより、ファスナーを固定するのに十分な長さの 2 つの表面が分離されます。これらの原理が連携して機能すると、ナットと小ねじは、一体化することなくジョイントをクランプするという本来の役割を果たします。
Jiaxing Zhongke Metal Technology Co., Ltd. など、熱処理とファスナー製造の両方の経験を持つメーカーは、炉から完成したねじ山に至るプロセス制御により、これらの決定をサポートする強力な立場にあります。

ZKLシリーズアルミニウム合金アニーリング炉は、アルミニウム合金材料の熱処理のために設計された高度な機器です。アルミニウム、アルミニウム板、アルミホイルの...
詳細を参照してください
ZKLシリーズ850℃前距離アルミニウム繊維溶接耐性炉は、アルミニウム処理と精密溶接用に設計された高効率機器です。工業生産におけるアルミニウムの融解、ろう...
詳細を参照してください
ZKLシリーズ650℃ピットタイプのガス窒化炉は、金属部品の表面熱処理用に特別に設計されています。鋼鉄の機械部品、自動車クランクシャフト、ピストンリング、...
詳細を参照してください
パンヘッドのセルフドリルネジは、建設、家具、看板、産業機器に広く使用されているファスナーの一種です。彼らはセルフドリルおよびセルフタッピング機能を備えてお...
詳細を参照してください
パンヘッドシャープポイントセルフタッピングネジは、建設、家具製造、電子機器、自動車部品に広く使用されているファスナーの一種です。そのデザインは、パンヘッド...
詳細を参照してください
ヘキサゴンヘッドシャープポイントセルフタッピングネジは、建設、家具製造、自動車製造、その他の分野で広く使用されている効率的で便利なファスナーです。六角形の...
詳細を参照してください
カウンターサンクの機械ネジは、機械、家具、電子機器、建設で広く使用されています。彼らの設計機能は、ヘッドがワークピースの表面に沈み、したがって、美しくしっ...
詳細を参照してください+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155、Zhijiang州のJia Xing City、Nanhu地区のShuanglong Road
著作権 © Jiaxing Zhongke Metal Technology Co.、Ltd。 全著作権所有。カスタム高強度ステンレス鋼ファスナーメーカーサプライヤー


