フラットワッシャースプリングロックワッシャー
Cat:メタルワッシャー
フラットワッシャーとスプリングワッシャーは、業界や日常生活で広く使用されているファスナーアクセサリーです。彼らは、機械、建設、電子機器、自動車など、多くの...
詳細を参照してください


2 つのタッピンねじは、ビン内ではほぼ同じに見えても、組立ラインでは完全に異なる動作をすることがあります。違いは通常、テール、つまりヘッドの反対側のシャンクの端から始まります。フラット テール スクリューは鈍い面取り面で仕上げられ、シャープ テール スクリューはテーパー状の先端で仕上げられます。この 1 つの幾何学的選択によって、パイロット穴が必要かどうか、ねじがどのくらい速く動き始めるか、何かが故障する前にジョイントがどのくらいの駆動トルクを吸収するかが決まります。
ただし、幾何学は物語の半分しか伝えません。チップの後ろの素材とそれに適用される熱処理によって、ねじ山が基板にきれいに形成されるか、基板から剥がれるかが決まります。
ファスナーの用語では、テールはシャンクの終端であり、ネジがワークピースにどのように入るかを決定します。
鋭い尾部の先端は先細になっているため、最初のねじ山は不完全で、ねじが進むにつれて徐々に深くなります。フラットテールスクリューは、シャンクの端に近いほど完全なねじ山を運び、これにより、係合長さに沿った荷重分布と駆動トルク曲線の形状の両方が変化します。
C1022A などの炭素鋼グレードは通常、表面硬化されています。表面は高硬度に浸炭されているため、ねじを切ったり形成したりできますが、中心部はより柔らかく丈夫なままであるため、トルクがかかってもねじが折れることはありません。表面硬度と中心硬度の間のギャップが、小さなネジの攻撃性と耐久性の両方を実現します。
ステンレス鋼のオプションは動作が異なるため、よく誤解されます。
区別は鋭い先端で最も重要です。このポイントの断面は非常に小さいため、硬化しすぎたり焼き戻しが不十分なポイントは走行中に破損する可能性がありますが、硬化が不十分なポイントは単に折り畳まれて始動できなくなります。フラットテールねじは、駆動応力をより広い範囲に分散しますが、ねじ山のかみ合いが長いため、ケースの深さがねじ山の全長に沿って一定に保たれなければなりません。
キーポイント
先端の形状は、ねじが材料にどのように入るかを定義します。材料グレードと硬化深さは、プロセスに耐えられるかどうかを決定します。
フラットテールスクリューは、かみ合わせが制御されるファスナーです。ワークを貫通できないため、ねじの加工条件は穴径と穴の品質によって決まります。板金では、通常、公称ねじサイズよりわずかに小さい穴がパンチまたはドリルで開けられ、ねじがその穴の壁に転がりまたはねじを切り込みます。プラスチックやダイカストでは、成形コア穴でも同じ結果が得られます。
その結果は予測可能です。完全なねじ山プロファイルがすぐにかみ合うため、始動トルクが高くなります。かみ合い長さの制御が容易で、鋭利な先端よりもはるかに少ない損傷でジョイントを分解および再組み立てできます。フラットテールネジは、ネジが最初のパネルを通過し、ナット、ボス、またはより厚い 2 番目の層にネジ山を形成する必要がある場合にも自然な選択です。
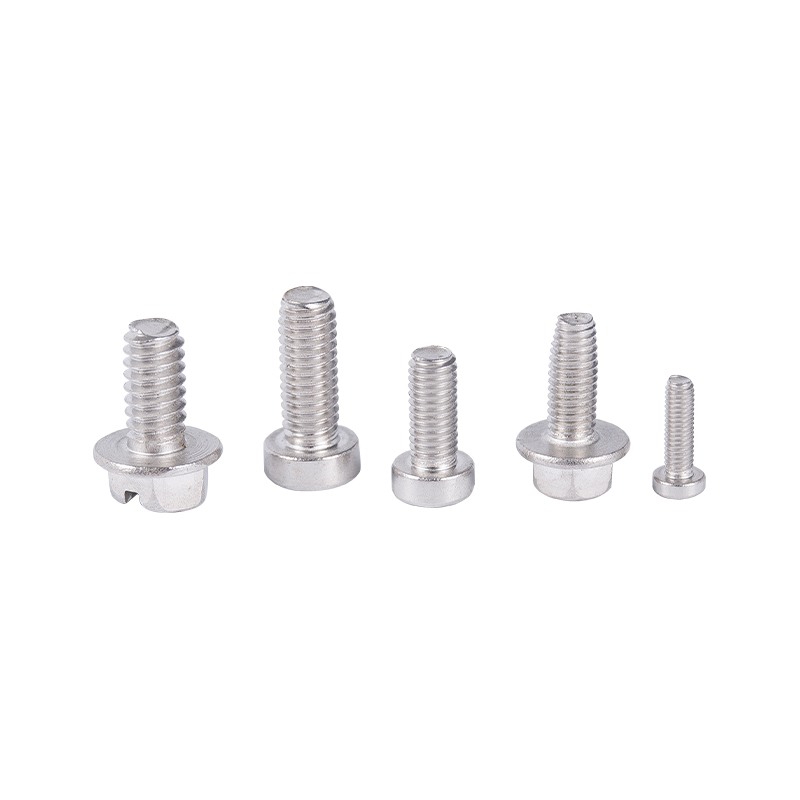 金属および止まり穴用のフラットテールセルフタッピングねじ ブラント フラット テールは、フラットまたはパンヘッド、およびカーボンまたはステンレス鋼のオプションで、事前に穴あけされた金属、止まり穴、および底付け作業に適しています。 製品を見る→
鋭いテールスクリューはスピードを犠牲にしてコントロールを実現します。ポイントは自動的に位置を特定し、材料を脇に押し出し、最初の糸を引っ張って接触させるため、木材、パーティクルボード、薄いシート、および多くのプラスチックに個別の穴あけ作業は必要ありません。トレードオフは、基板が移動した材料を受け入れなければならないことです。密度の高い広葉樹や厚い鋼材では、ポイントに材料を移動させる場所がなくなり、駆動トルクが急激に上昇します。
また、鋭利な先端の設計では、テーパー状の先端で運ぶ材料が少なくなり、ねじ山形成の負荷が少量の硬化鋼に集中するため、応力が集中します。ここで、ケースの深さの管理が重要になります。ケースが浅すぎるとポイントが変形し、ケースが脆すぎるとポイントが欠けてしまいます。
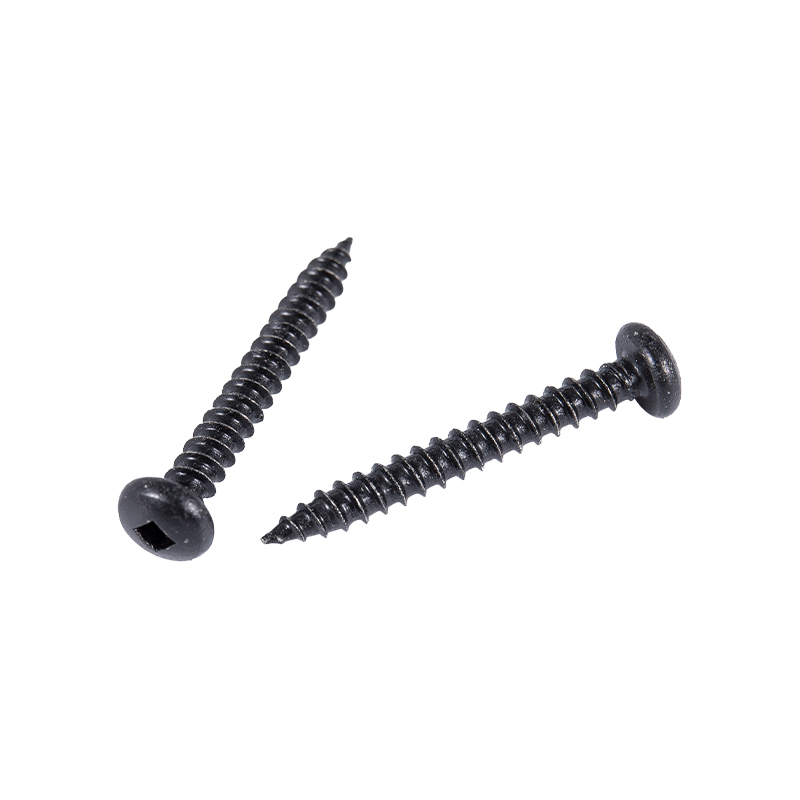 ナベ先鋭タッピンねじ これらの十字穴付きなべネジは、事前に穴を開けた金属アセンブリに最適で、ねじ山を切り、建築物、家具、機器の筐体全体にクランプ力を分散します。 製品を見る→
以下の表は、仕様作業中に最も重要となる相違点をまとめたものです。
| 特徴 | フラットテール | 鋭い尾 |
|---|---|---|
| エンドジオメトリ | 鈍くて面取りされた顔 | 円錐形のテーパーポイント |
| 下穴 | 必須、直径制御済み | 通常は必要ありません |
| 開始動作 | 位置決めされた穴が必要です | 自己の出発点 |
| ねじのかみ合い | スレッドの終わり近くで完了する | 先端のねじ山が不完全 |
| 代表的な基材 | 板金、プラスチック、ダイカスト、ボス | 木材、パーティクルボード、薄板、プラスチック |
| ケースの深さの要求 | 糸全体に沿って均一 | ポイントでの厳密なコントロール |
| 取り外しと再利用 | より優れた、より少ない基板へのダメージ | 基板へのダメージが大きくなる |
ねじ山形成のパフォーマンスは、設計の結果であると同時に熱処理の結果でもあります。浸炭により硬い表面層が形成され、焼入れにより変態がロックされ、焼き戻しにより取り付けトルクに耐えられる十分なコアの靭性が回復します。硬化深さ、表面硬度、コア硬度はすべてウィンドウ内に保持する必要があり、炉の雰囲気と温度プロファイルがバッチ間で繰り返される場合、そのウィンドウを保持するのが最も簡単です。
したがって、プロセス装置はファスナーの品質に直接影響します。適切に指定された範囲の雰囲気制御浸炭焼戻し炉 熱処理装置 ケースの深さをサンプル内だけでなく、生産ロット全体で均一に保ちます。その後、硬度調査と塩水噴霧試験により、表面層が使用中に意図したとおりに動作することが確認されます。
重要な決定は、基板に従う必要があり、その逆ではありません。
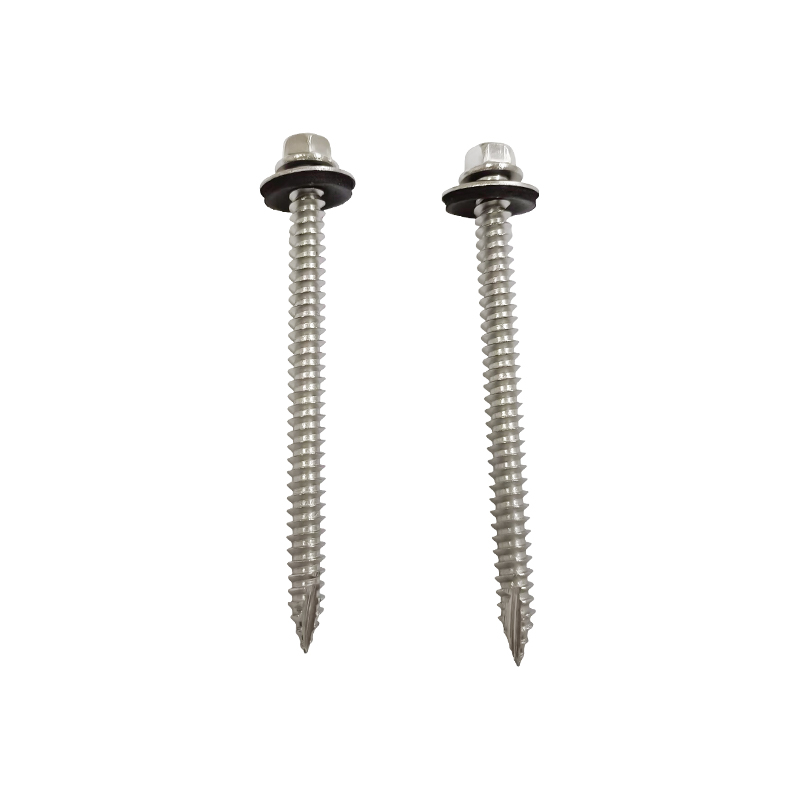 六角座金17型EPDM座金付セルフタッピンねじ 屋外の金属屋根および被覆材用のこの SUS410 ねじは、バットレスねじとシールワッシャーを使用して、かみ合いを改善し、湿気の侵入を防ぎます。 製品を見る→
| 故障モード | 考えられる重大な原因 | 実践的な修正 |
|---|---|---|
| 下地の糸が剥がれている | 下穴 too large, or case depth too shallow | 穴径を小さくし、表面硬度を確認 |
| 運転中の点状骨折 | 過度の硬化深さまたは不十分な焼戻し | 浸炭サイクルと焼き戻し温度を再確認してください |
| ポイントが折り返され、ネジが回転します | 表面硬度が基材に対して低すぎる | 硬化深さを増やすか、より硬いグレードを選択してください |
| ステンレスのかじり・焼き付き | 高摩擦を組み合わせたオーステナイトグレード | SUS410に切り替えるか、適切な潤滑剤を塗布してください |
| ヘッド周りに錆が発生 | メッキが不十分な炭素鋼 | 環境に配慮したステンレスグレードへのアップグレード |
いいえ、鋭利な尾ねじは普通の穴から始めることができますが、平らな尾ねじには正しい直径の下穴が必要です。下穴のない平ネジを打ち込むと、通常、ネジが形成されずにワークが変形します。
金属や硬質プラスチックでは可能です。通常、穴は公称ねじサイズよりわずかに下にパンチまたはドリルで開けられるため、ねじには形成する材料があり、成形されたコア穴はプラスチック部品で同じ機能を果たします。
どちらのグレードも一般的に優れているわけではありません。表面硬化処理を施した C1022A は、低コストで高い表面硬度を実現します。 SUS410 は同等の硬度と優れた耐食性を備えており、湿った環境や軽度の腐食性の環境で重要です。
SUS304やSUS316などのオーステナイト系は熱処理で硬化しないため、肌焼き炭素鋼に比べてねじ山が柔らかいです。摩擦が大きくなるとかじりも促進され、ねじ山が潰れたり、ねじが剪断される危険性が高まります。
フラットテールとシャープテールのセルフタッピングネジのどちらを選択するかは、ジョイントをどのように形成するかによって決まります。基板が移動した材料を受け入れることができ、ポイントの背後に適切なケース深さがあれば、鋭いテールにより取り付け速度と自己始動機能が最適化されます。フラットテールは、穴が正しく準備されていれば、噛み合いの品質、トルクの予測可能性、および再利用性を最適化します。どちらの場合も、チップの裏側のグレードと熱処理によって、設計意図が製造に耐えられるかどうかが決まります。
これらのファスナーがどのように分類され、適用されるかをより広範に理解するには、この概要を参照してください。 タッピンねじの種類と選び方 便利な読み物です。
フラットワッシャーとスプリングワッシャーは、業界や日常生活で広く使用されているファスナーアクセサリーです。彼らは、機械、建設、電子機器、自動車など、多くの...
詳細を参照してください
ZKLシリーズ1100℃ボックスタイプの抵抗炉は、熱処理、化学分析、研究所や産業分野の物理的決定などの用途に適した高性能産業高温機器です。この一連の抵抗炉...
詳細を参照してください
ZKLシリーズ650℃液体ニトリング炉は、さまざまな金属材料の表面処理と性能改善に適しています。この機器は高度な技術設計を採用しており、液体ニトリッドプロ...
詳細を参照してください
RT2シリーズのトロリー抵抗炉は、金属部品の正規化、アニーリング、クエンチング、焼き付けなどの熱処理プロセスに使用できます。この一連の抵抗炉は、フルファイ...
詳細を参照してください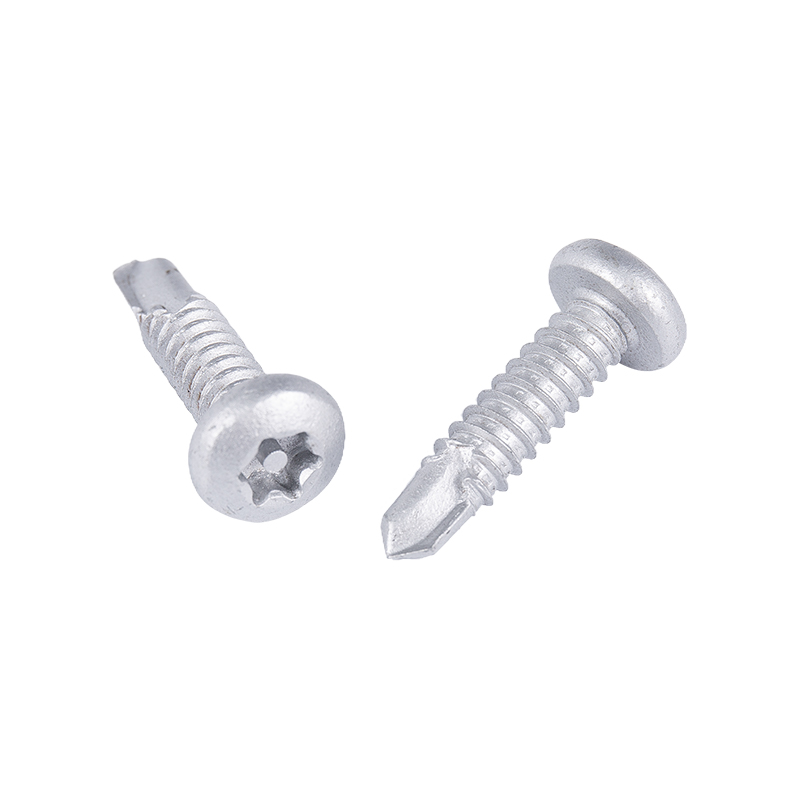
パンヘッドのセルフドリルネジは、建設、家具、看板、産業機器に広く使用されているファスナーの一種です。彼らはセルフドリルおよびセルフタッピング機能を備えてお...
詳細を参照してください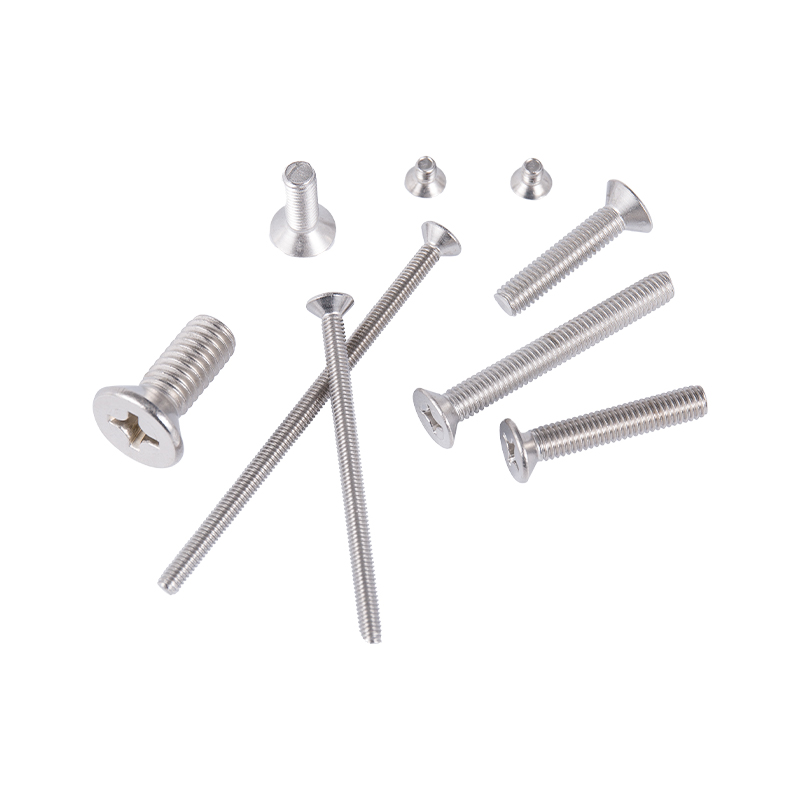
カウンターサンクの機械ネジは、機械、家具、電子機器、建設で広く使用されています。彼らの設計機能は、ヘッドがワークピースの表面に沈み、したがって、美しくしっ...
詳細を参照してください
カウンターサンク、育てられたカウンターサンク、トランペット、パンヘッド、丸いヘッドワッシャー、楕円形のヘッドドライウォールネジは、建設、装飾、産業の分野で...
詳細を参照してください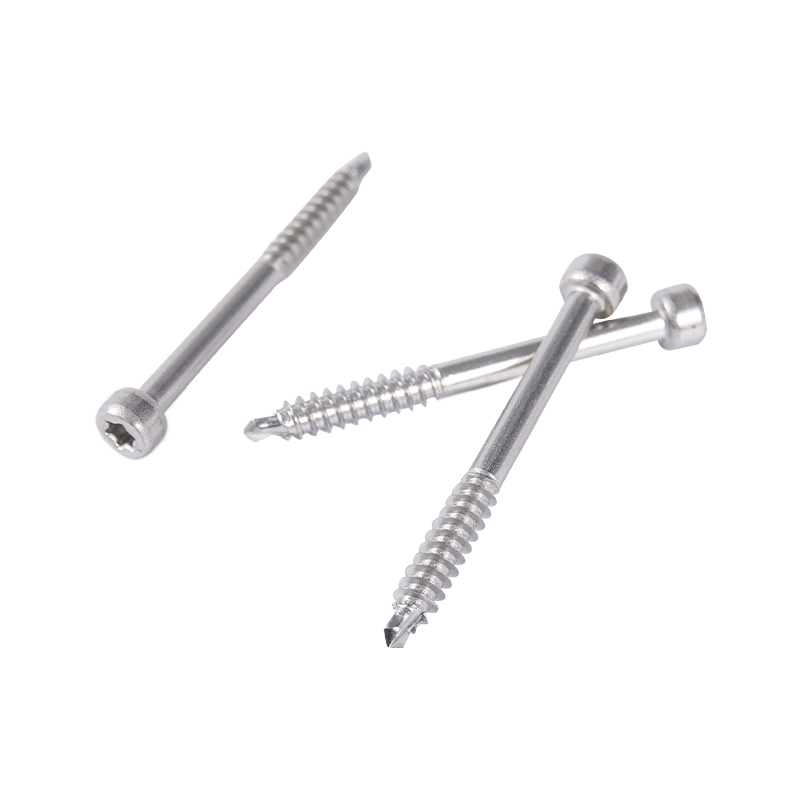
カウンターサンク、ダブルカウンターサンク、セミカウンターサンク、トランペット、パンヘッドチップボードの爪は、さまざまなシナリオのニーズを満たすために、さま...
詳細を参照してください+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155、Zhijiang州のJia Xing City、Nanhu地区のShuanglong Road
著作権 © Jiaxing Zhongke Metal Technology Co.、Ltd。 全著作権所有。カスタム高強度ステンレス鋼ファスナーメーカーサプライヤー